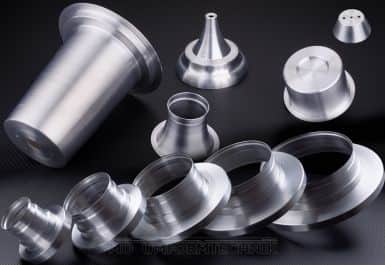
Metalldrücken – rotationssymmetrische Bauteile ab Stückzahl 1
Wirtschaftlich ohne Tiefziehwerkzeug
Beim Metalldrücken wird eine Blechronde mit Rollen an ein rotierendes Formfutter angelegt. Das Verfahren eignet sich für rotationssymmetrische Einzelteile und Serien. Werkstoff, Innenkontur und Oberfläche bestimmen den Futter- und Bearbeitungsaufwand.
Was wir für Sie fertigen
Leuchten- und Reflektorteile
Hauben, Reflektoren und Schirme für Beleuchtungshersteller – optisch hochwertig, polierfähig.
Lüftungs- und Apparatebau
Konen, Übergänge und Hauben für Lüftungs-, Filter- und Apparatetechnik – auch in Edelstahl.
Prototypen & Sonderteile
Einzelteile und Prototypen für Entwicklung und Musterbau – mit Prüfung, ob ein vorhandenes oder neues Drückfutter benötigt wird.
Werkstoffe, die wir verarbeiten
- Edelstahl (1.4301, 1.4404)
- Aluminium (EN AW-1050, 5754)
- Kupfer und Messing
- Stahl (DC04, DC06)
- Sondermaterialien auf Anfrage
Womit Sie rechnen können
- Durchmesser
- bis 800 mm
- Materialdicke
- 0,5 – 4,0 mm
- Stückzahlen
- ab 1 Stück
- Drückfutter
- nach Bauteilgeometrie
Alle Angaben sind Orientierungswerte. Verbindliche Machbarkeit, Toleranzen und Stückzahlbereiche bestätigen wir nach Prüfung von Zeichnung, Werkstoff und Einsatzbedingungen.
In 4 Schritten zum Bauteil
- 01
Anfrage
Sie senden uns Zeichnung oder Skizze. Wir prüfen Drückbarkeit und Material kostenfrei.
- 02
Angebot
Material-, Teile- und gegebenenfalls Drückfutterkosten werden nachvollziehbar ausgewiesen.
- 03
Muster
Erstmusterplanung abhängig von Geometrie, Material, Oberfläche und notwendigem Drückfutter.
- 04
Serie
Produktion in Erfurt, Vermessung und Sichtkontrolle, termingerechte Lieferung – auf Wunsch in Abrufen.
Was Einkäufer am häufigsten fragen
Was kostet ein Drückwerkzeug?
Der Preis hängt von Innenkontur, Werkstoff, Abmessungen und Standzeitanforderungen ab. Ein vorhandenes passendes Futter kann den Aufwand reduzieren; ein neues Futter wird separat kalkuliert. Eine pauschale Kostenfreiheit lässt sich vor Zeichnungsprüfung nicht zusagen.
Wo liegt die wirtschaftliche Grenze zum Tiefziehen?
Eine feste Stückzahlgrenze gibt es nicht. Wir vergleichen Futter- und Werkzeugkosten, Rüstaufwand, Teilekosten und geplante Wiederhollose. Geometrie, Toleranzen und notwendige Nachbearbeitung können die Verfahrenswahl verändern.
Welche Oberflächen sind möglich?
Standardmäßig liefern wir Drückteile mit sichtbarer Drückspur. Auf Wunsch polieren oder schleifen wir die Bauteile – auch hochglanzpoliert für Reflektoren oder dekorative Sichtteile.
Bereit für Ihre Anfrage?
Beschreiben Sie Ihr Bauteil und laden Sie bei Bedarf eine Zeichnung hoch. Wir prüfen Ihre Angaben persönlich und melden uns mit einer technischen Einschätzung.