- Tiefziehen
- Serielle Hohlkörper
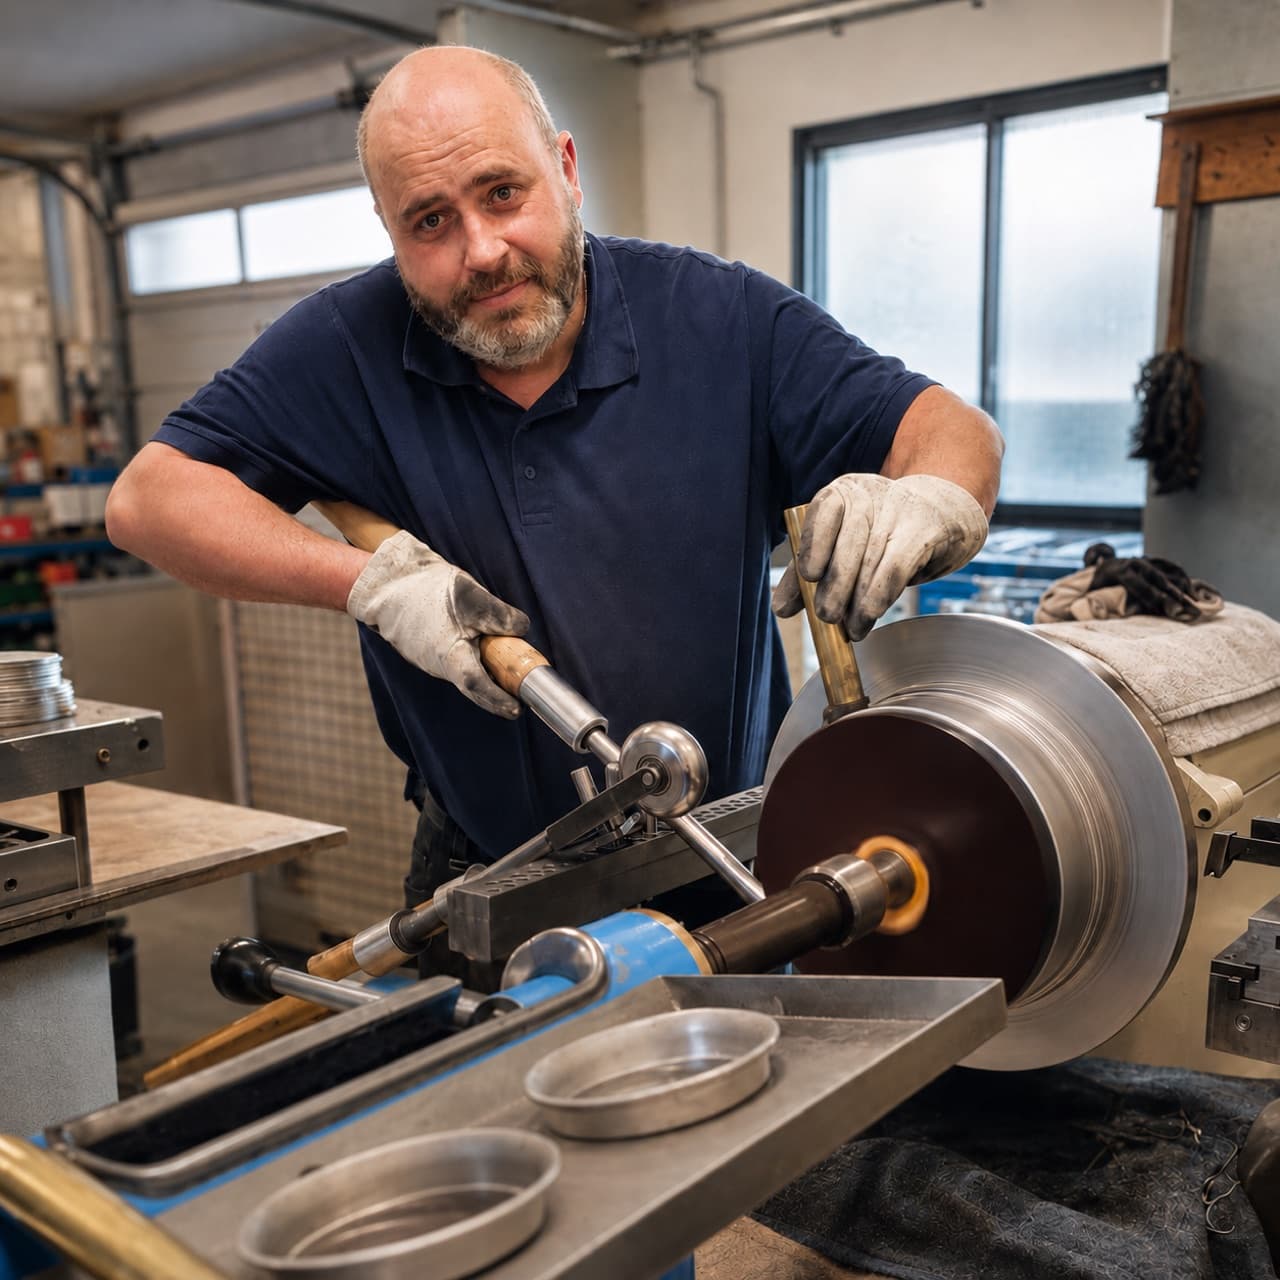
- Metalldrücken
- Rotationssymmetrische Teile
- Stanzen
- Konturen und Stanz-Biege-Teile
- Entscheidung
- Geometrie plus Gesamtmenge
Entscheidungshilfe
Die drei Verfahren im Schnellvergleich
| Kriterium | Tiefziehen | Metalldrücken | Stanzen |
|---|---|---|---|
| Geometrie | Hohlkörper | Rotationssymmetrische Körper | Flache und stanz-gebogene Teile |
| Werkzeug | Bauteilspezifisch | Formfutter mit geringerem Aufwand möglich | Einzel- bis Folgeverbundwerkzeug |
| Flexibilität | Nach Werkzeugfreigabe begrenzt | Bei Varianten oft höher | Vom Werkzeugkonzept abhängig |
| Wirtschaftlichkeit | Projektbezogen über Serie | Auch für kleine Mengen prüfenswert | Vom einfachen Hub bis zur Großserie |
Tiefziehen – die Serienlösung
Tiefziehen ist das Verfahren der Wahl für mittlere bis hohe Stückzahlen mit reproduzierbarer Qualität. Es erfordert ein Werkzeug, liefert dafür aber konstante Toleranzen und sehr kurze Stückzeiten.
- Wirtschaftlichkeit aus Werkzeugaufwand und geplanter Gesamtmenge ableiten
- Toleranzen werden werkzeug- und bauteilbezogen festgelegt
- Auch komplexe, nicht-rotationssymmetrische Geometrien möglich
Metalldrücken – die Prototypen- und Kleinserien-Lösung
Drücken ist sinnvoll, wenn Werkzeugkosten unattraktiv sind oder die Geometrie variabel bleiben soll. Rotationssymmetrische Bauteile bis ca. 800 mm Durchmesser entstehen ohne Tiefziehwerkzeug.
- Bereits für Einzelteile und Varianten technisch prüfenswert
- Muster mit vergleichsweise geringem Werkzeugaufwand
- Begrenzt auf rotationssymmetrische Geometrien
Stanzen – flache und stanz-gebogene Bauteile
Stanzen ist die richtige Wahl für flache Bauteile, Lochungen und Stanz-Biege-Kombinationen. Mit Folgeverbundwerkzeugen sind sechsstellige Stückzahlen pro Jahr wirtschaftlich.
- Werkzeugkonzept von einfacher Operation bis Folgeverbund skalierbar
- Kombinierbar mit Biegen und Tiefziehen
- Für Prototypen mit Lasern oder Einfachwerkzeug kombinierbar
Entscheidungshilfe in einem Satz
Faustregel: Rotationssymmetrisch und kleine Stückzahl → Drücken. Komplexe Hohlform und mittlere bis hohe Stückzahl → Tiefziehen. Flach, gelocht oder stanz-gebogen → Stanzen. In Grenzfällen lohnt eine kurze technische Beratung vor der Anfrage.